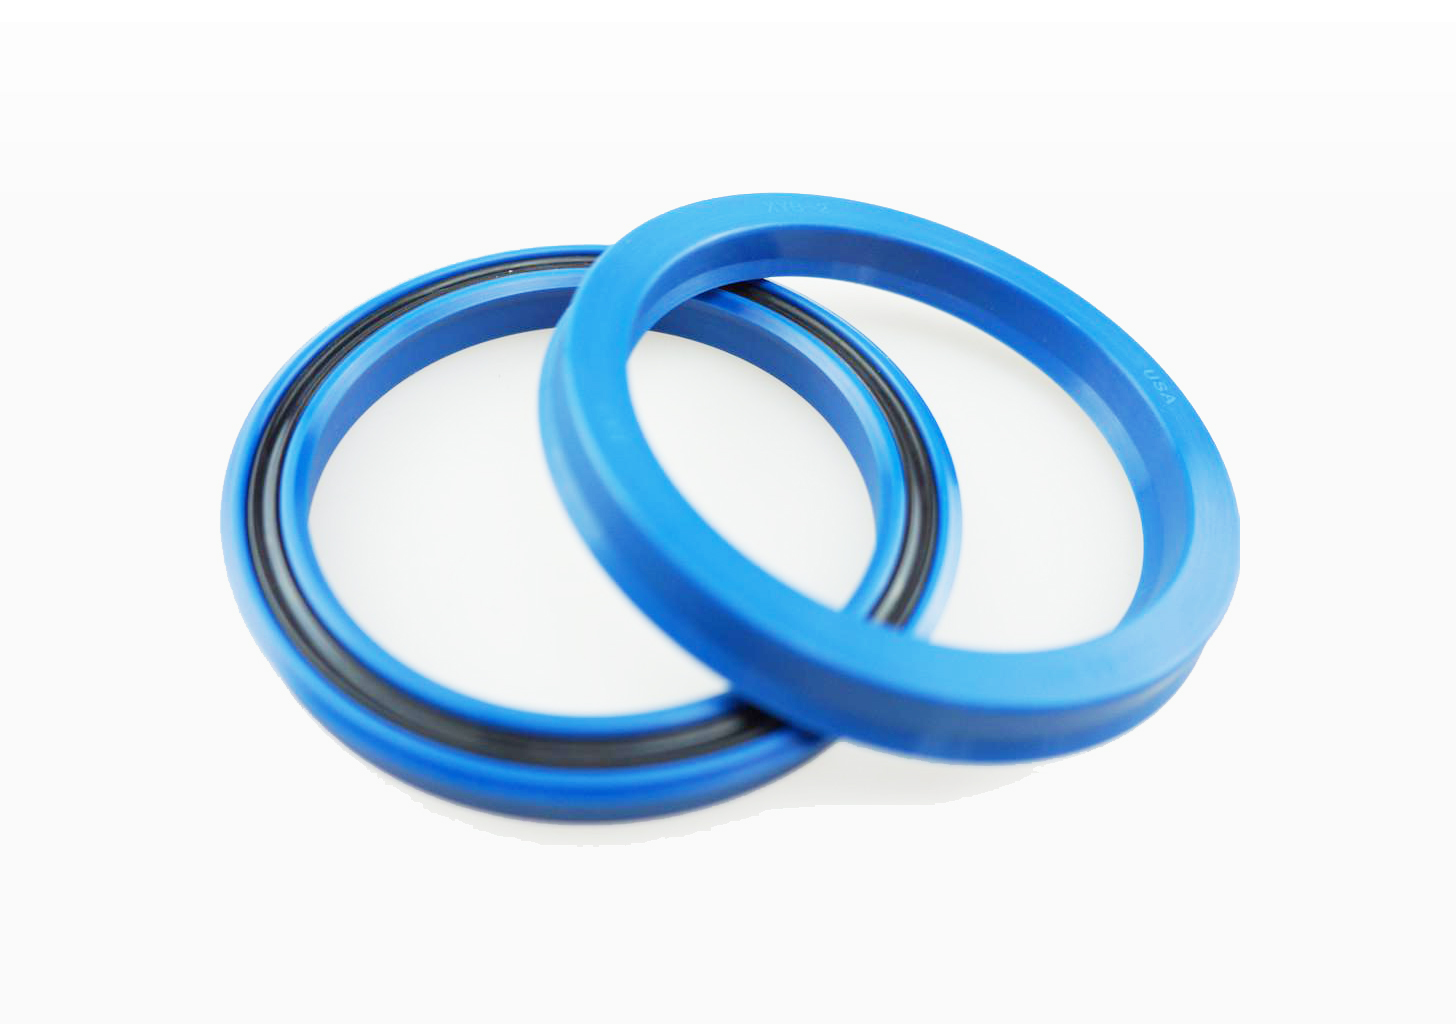
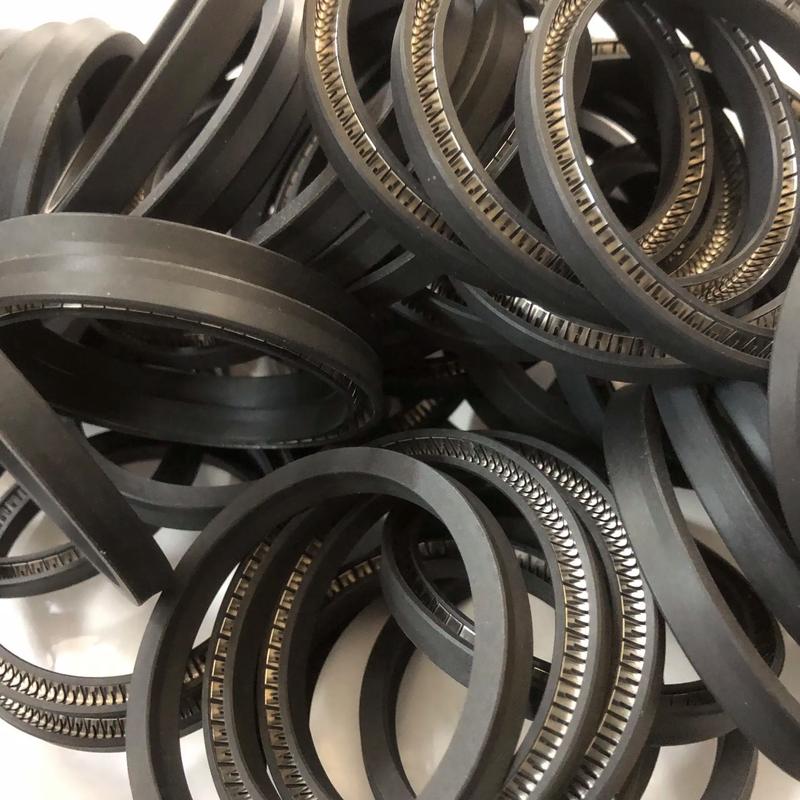
PTFE聚四氟乙烯模压精车工艺详解 从密封件到过滤器滤芯盖板的专业制造
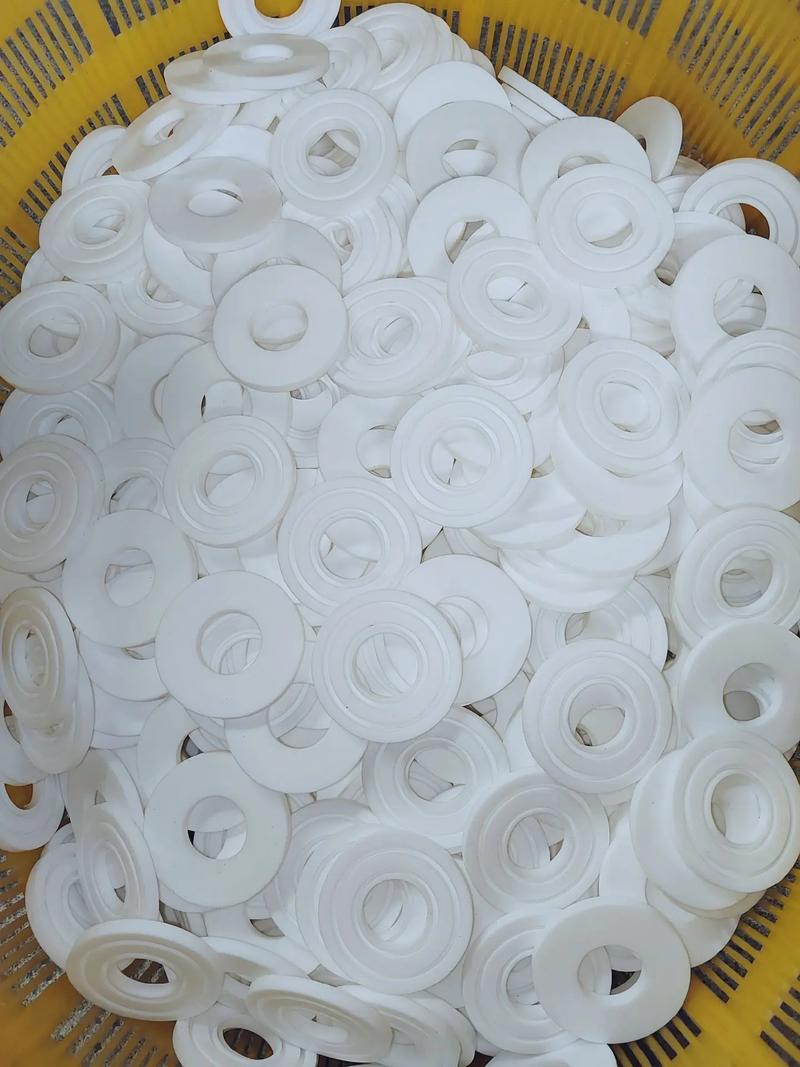
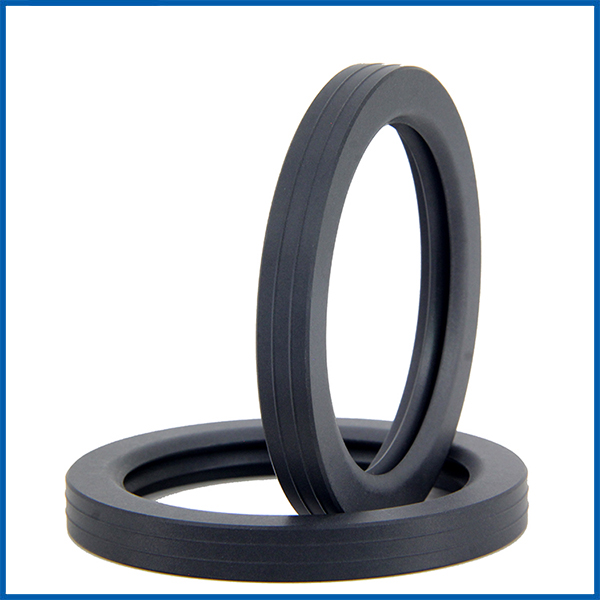
一、PTFE材料特性与加工挑战\n\n聚四氟乙烯(PTFE)因其优异的化学稳定性、耐高低温性(-200℃至260℃)和极低的摩擦系数,被广泛应用于密封件和过滤器滤芯盖板等关键领域。PTFE的高熔体粘度使其无法采用常规注塑成型,模压成型配合精密车削成为制造高精度PTFE零件的核心工艺路线。\n\n## 二、模压成型:PTFE坯料的制备\n\n### 1. 原料准备\n选用悬浮聚合PTFE细粉,根据密封件或滤芯盖板的性能要求(如耐蠕变性、抗压强度)确定是否添加填充剂(玻璃纤维、碳纤维、石墨、二硫化钼等)。\n\n### 2. 模压工艺要点\n- 预压:在模具中以20-50MPa压力冷压成型,保证密度均匀\n- 烧结:阶梯升温至360-380℃保温,使树脂颗粒熔融融合,消除内部空隙\n- 冷却: controlled cooling避免内应力与开裂\n\n模压后的PTFE毛坯呈圆柱或方块状,为后续精车提供基础。\n\n## 三、精车加工:关键的成型与尺寸控制\n\n### 1. 车削特性\nPTFE质软、导热差、热膨胀系数大(约12×10⁻⁵/℃),精车时需注意:\n- 采用锋利刀具,前角大、刃口光洁\n- 高速钢或硬质合金刀具,必要时金刚石刀具\n- 适当冷却(压缩空气或水溶性切削液)\n- 低进给、低切深,避免材料回弹与毛刺\n\n### 2. 密封件的精车要点\n典型PTFE密封件包括:泛塞封、格莱圈、斯特封、V形圈、O形圈等。\n- 尺寸精度:关键尺寸公差控制在±0.02mm以内\n- 表面粗糙度:密封面Ra≤0.8,甚至Ra0.2~0.4\n- 角度与倒角:V形密封唇口的角度精度直接影响密封性能\n- 切口处理:斜切口密封环需保证角度精准,端面平行度≤0.01mm\n- 密封件刃口要求锋利、无崩缺、无毛刺,避免安装损伤\n\n### 3. 过滤器滤芯盖板精车要点\n滤芯盖板通常两面均为密封面,并带有孔系(中心孔、螺孔)\n- 平面度:板面平面度0.02mm/100mm,保证与滤壳/端盖的密封贴合\n- 平行度:上下面对应点为基准,整体平行度≤0.05mm\n- 孔径和同心度:中心孔与分配孔的同轴位置度关键\n- 管螺纹或配合面:符合PTFE管路系统的密封配合,建议全牙型精车,牙底圆形(加大r)减小应力\n- 避免锐角引发裂缝\n\n## 四、去应力与后处理检测\n\n### 1. 去应力退火\n车削后的密封件、滤芯盖板可采用120~150℃保温2~4小时后缓冷,消除加工应力。\n\n### 2. 品质检控\n- 首件检测+抽检关键量仪(CMM影像仪等)\n- 保证符合机械密封冲洗水合格(Q/标准如HG/T口径\n- 盐雾/热老化/寿命台架若特殊需求\
如若转载,请注明出处:http://www.thebodyshopstore.com/product/51.html
更新时间:2026-09-25 20:28:01